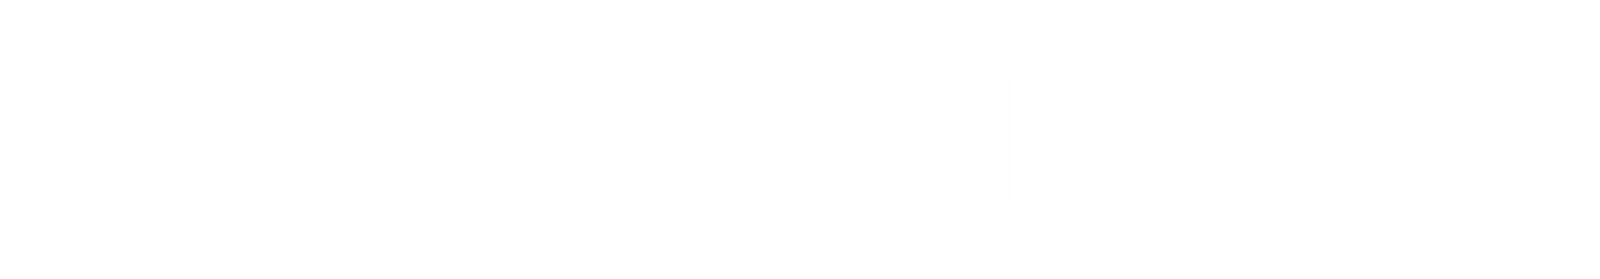
136 años avalan a Becker en la industria, como el fabricante número uno del mundo en bombas de vacío para controles numérico CNC, fresadoras, mecanizado en mesas de vacío, autoclaves para piezas de composite, etc.. La seguridad al sujetar en el CNC paneles de madera es el principal objetivo de las bombas de vacío BECKER de válvula rotativa , el resultado es un perfecto mecanizado en el CNC en el menor tiempo posible. No hay la necesidad de accesorios complicados o bien válvulas de seguridad sensibles al polvo. La protección de los equipos, es realizada de forma electrónica, el rendimiento es excelente. Un convertidor de frecuencia integrado en la maquina de vacío, deja la integración del control al sistema de control de la instalación. La bomba de vacío es controlada cómodamente desde el puesto de mando de la instalación. Ejemplos: RIERGE, BIESSE, SCM, DATRON,
Bombas de vacío de canal lateral para router CNC, pantografo, mesas de vacío y controles numéricos garantizan el transporte, la sujeción y el almacenamiento automatizado de paneles de madera, plásticos, metales, composites. Objetivo: transporte rápido y eficaz.
Para el recubrimiento de paneles de madera, cristal, metal, plástico o composite, se necesita un perfecto vacío dentro de la cámara de recubrimiento para garantizar la desaparición de burbujas.
El novedoso sistema de gestión de aire de Becker, denominado VARIAIR System, genera la cantidad precisa de aire en cada situación. Gracias a este sistema conlleva una reducción importante de los costos de preparación y consumo energético. El panel de control del VARIAIR System está integrado al modulo de mando de la maquinaria de la imprenta y es totalmente compatible con todas las funciones de BUS interface. VARIAIR System está disponible con refrigeración líquida.


Vacío y aire en producción
Una mesa nesting con tablero poroso, un bloque de sujeción y una prensa de membrana no trabajan igual. Conviene separar sus necesidades de fuga, presión y ciclo. La evaluación se realiza con la pieza más pequeña, los cortes más abiertos y la simultaneidad prevista.
Sujeción sobre tablero poroso, con caudal condicionado por superficie expuesta y geometría de corte.
Sujeción localizada; importan el sellado y el volumen que debe evacuarse antes del mecanizado.
Vacío de proceso definido por la prensa, el material y el ciclo térmico.
Alimentación y descarga mediante pinzas o elevadores diseñados para el panel.
Qué datos definen la selección
Material, permeabilidad, dimensiones, zonas activas y área mínima de apoyo después del corte.
Presión medida en la mesa, diámetro de aspiración, longitud de línea y filtración instalada.
Turnos, máquinas simultáneas, cambios de formato y requisitos de reserva de suministro.
Condiciones que hay que comprobar
- El nombre del modelo no determina el tamaño de mesa que puede atender en cualquier condición.
- El circuito de vacío debe protegerse del polvo; la aspiración de virutas constituye otro servicio.
Instalación y mantenimiento
- Vigila filtros y sellos de zonas; relaciona las pérdidas de agarre con el programa y la pieza.
- Planifica revisión de paletas y refrigeración según el manual y las horas reales de funcionamiento.
Equipos que conviene comparar
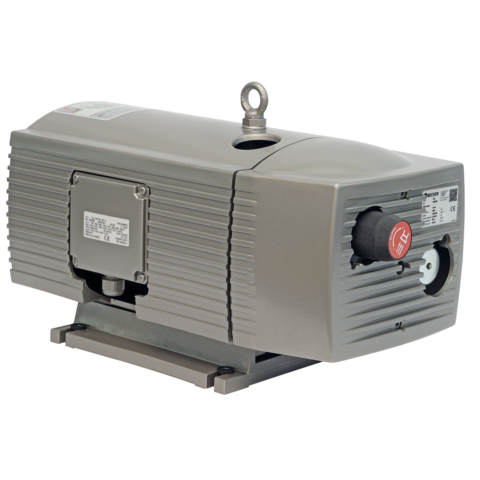
KVT y VTLF
Familias presentes en la selección BECKER para CNC; contrastar cada ejecución con la curva requerida.
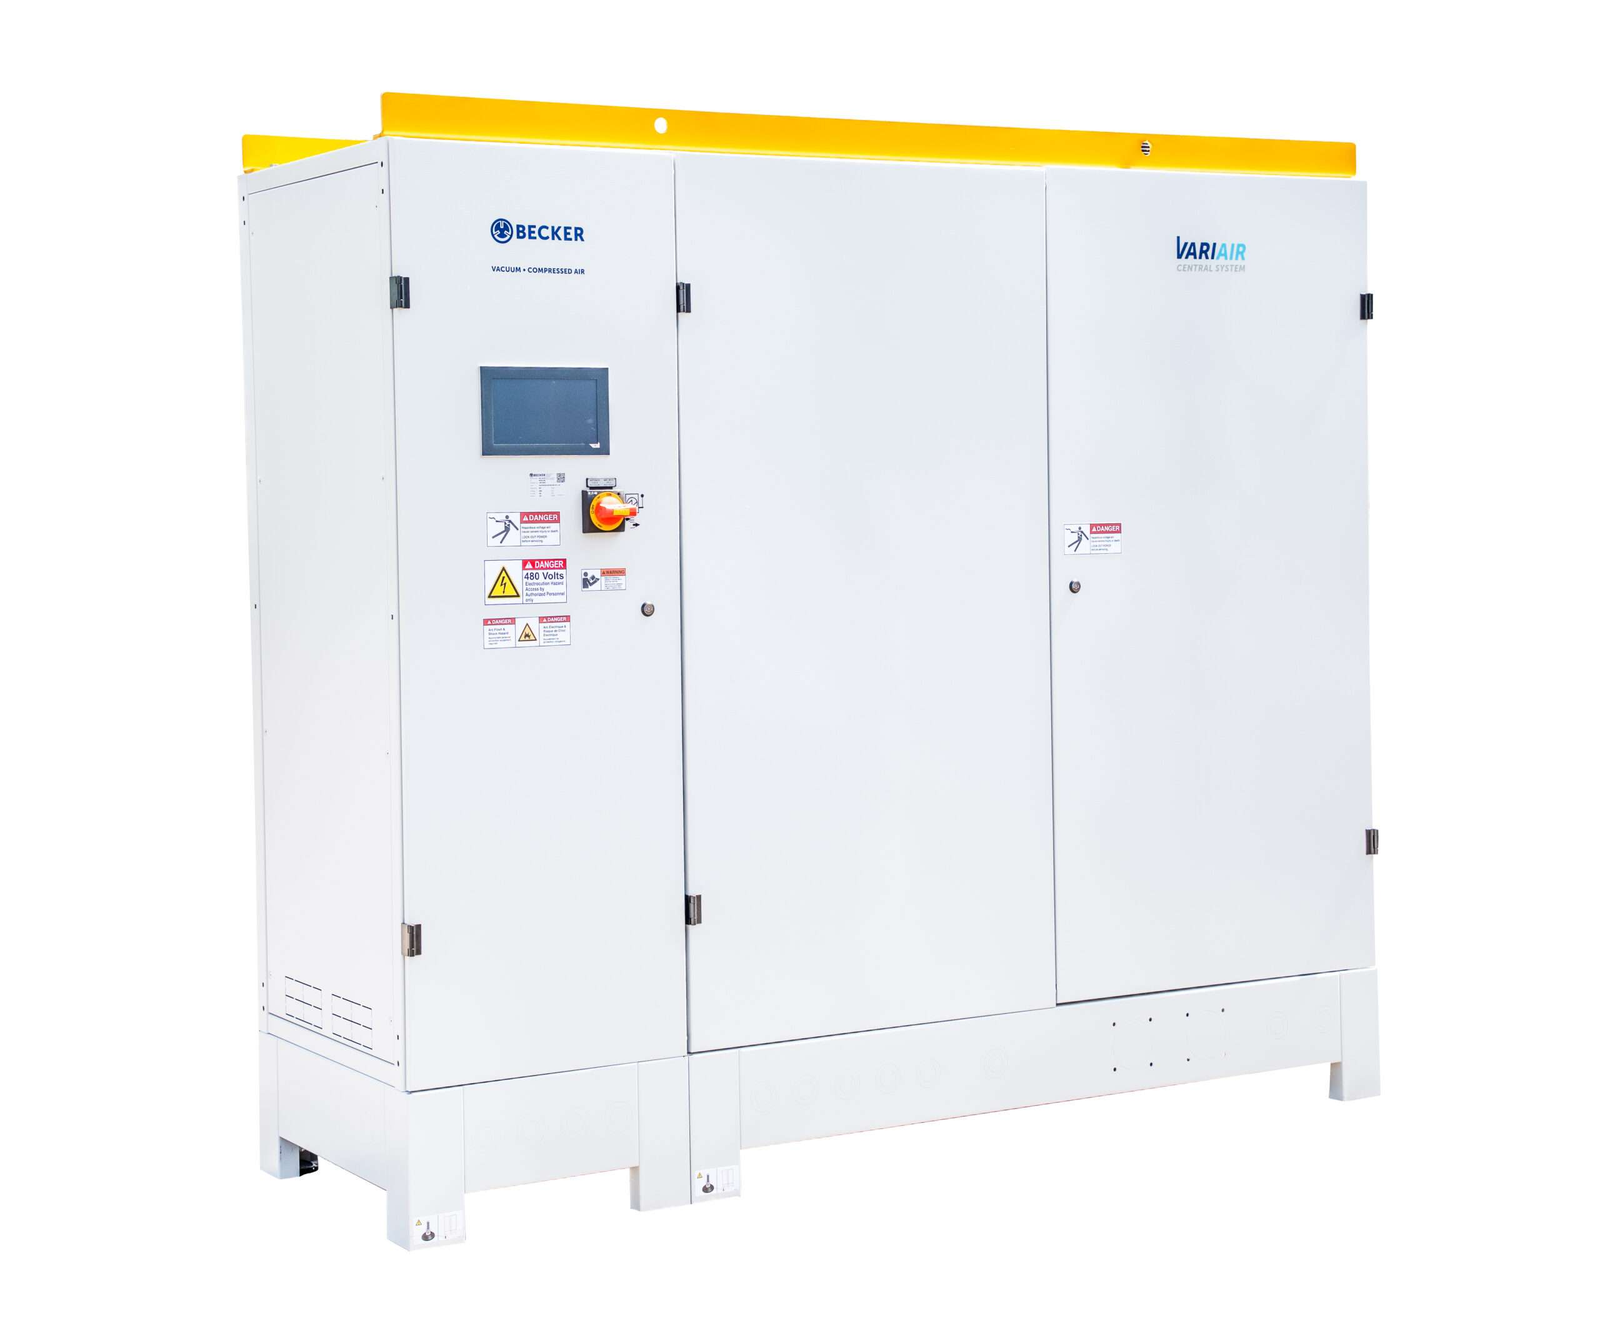
Central de vacío
Para varias máquinas, estudiar regulación, simultaneidad y acceso de mantenimiento.
Preguntas que ayudan a elegir
¿Por qué se mueve una pieza pequeña?
Revisa área efectiva, sellado, cortes abiertos y esfuerzos de mecanizado. La evaluación debe hacerse con el formato crítico, no solo con un tablero entero.
¿Centralizar siempre reduce el consumo?
El resultado depende del perfil de demanda, regulación y pérdidas de la red. Debe compararse con mediciones de las máquinas y una propuesta de control definida.
Continúa por tu proceso
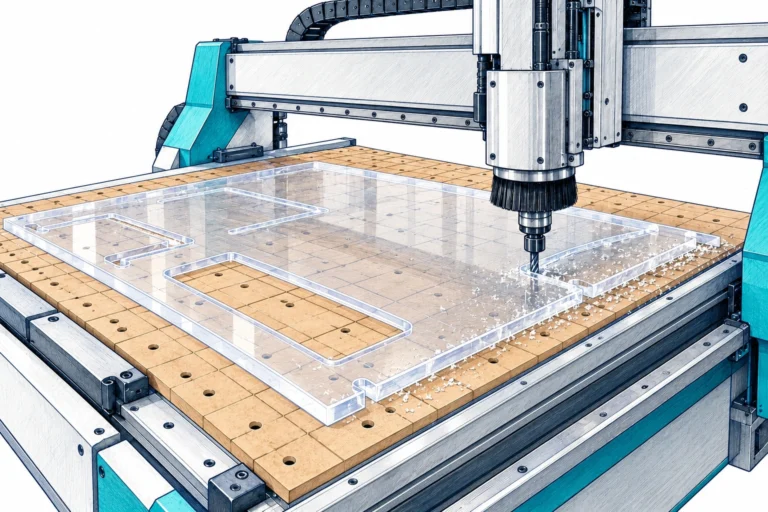
Fijación por vacío
La selección empieza en la pieza: superficie útil, porosidad y zonas abiertas. Para mantener la sujeción durante el mecanizado, hay que comprobar la presión en la mesa y el caudal que compensa las entradas de aire a lo largo del ciclo.
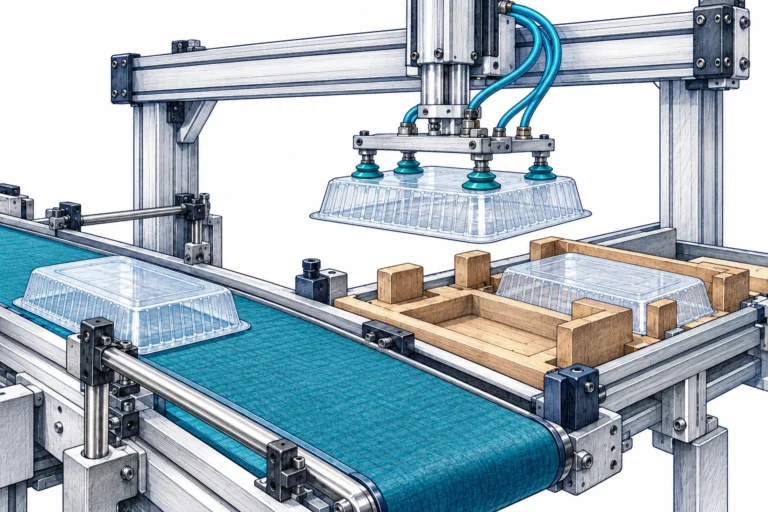
Manipulación y pick & place
En una pinza de vacío importan tanto el tiempo de agarre como la estabilidad durante el movimiento. La pieza, la ventosa, la tubería y la generación de vacío deben evaluarse como un mismo circuito, especialmente cuando cambia el formato o trabaja más de una pinza.
Cuéntanos cómo trabaja tu proceso
Comparte la aplicación, el modelo si ya existe, el país de entrega y una foto de la placa. Revisamos la selección, los repuestos y las condiciones de suministro.